


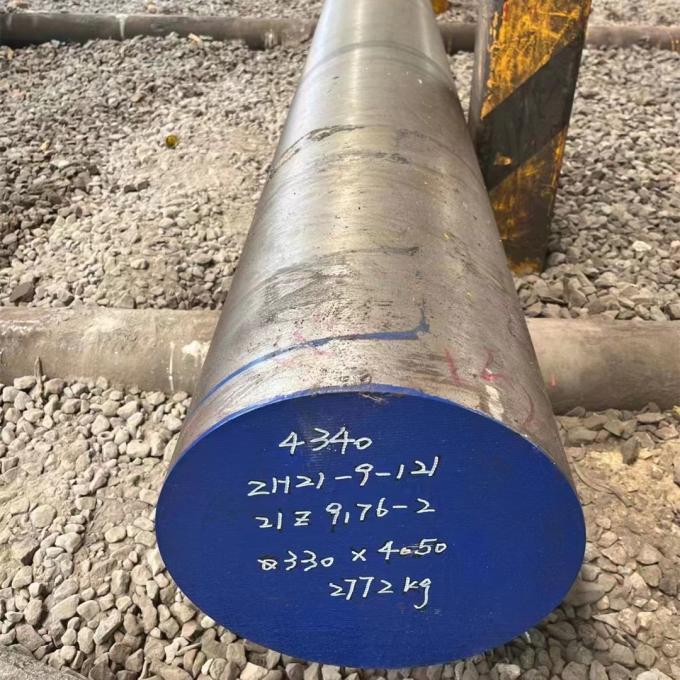
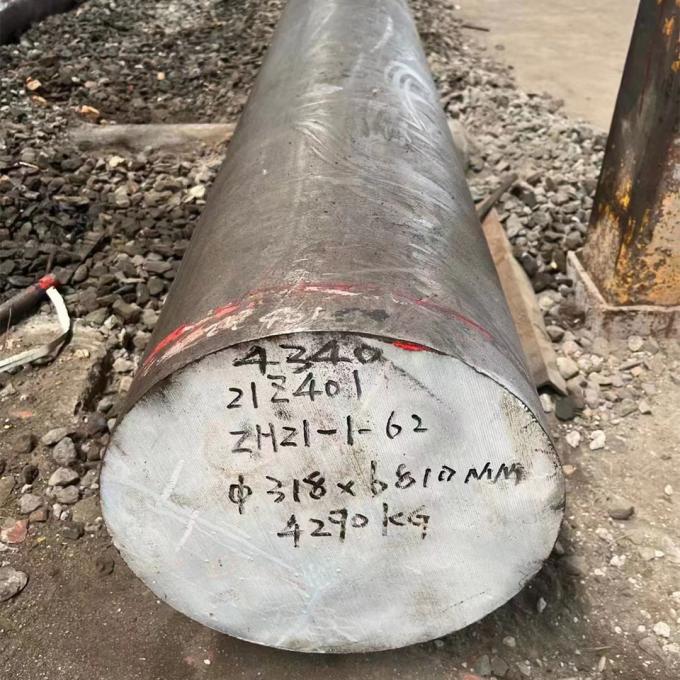
SAE4340 Steel Round Bar Hot Rolled Annealed 228HB Surface Peeled

SAE4340 Steel Round Bar Hot Rolled Annealed 228HB Surface Peeled

SAE4340 Steel Round Bar Hot Rolled Annealed 228HB Surface Peeled

SAE4340 Steel Round Bar Hot Rolled Annealed 228HB Surface Peeled

SAE4340 Steel Round Bar Hot Rolled Annealed 228HB Surface Peeled
SAE4340 Stål rundstang varmvalset glødet 228HB overflate skrellet
Som en ledende leverandør og produsent i Kina, leverer GNEE Steel kostnads-effektive nikkel-baserte legeringsprodukter.
- Send e-post:ss@gneesteel.com
- Tlf:+8615824687445
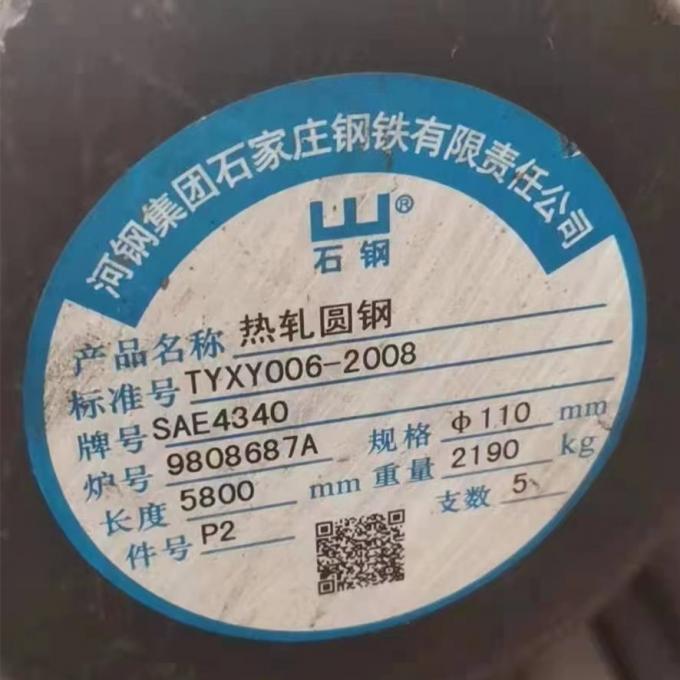
SAE4340 Stål rundstang varmvalset glødet 228HB overflate skrellet
Beskrivelse
| Stålkvalitet: | 4340 | Legering eller ikke: | er legering |
|---|---|---|---|
| Teknikk: | Varmvalset | Applikasjon: | Strukturell stålstang, Die Steel Bar, Verktøy stålstang, kjemisk, skipsbygging |
| Type: | Legert stålstang | Standard: | ASTM, DIN, AISI, JIS |
| Spesiell bruk: | Form Stål | Form: | Rund |
| Lengde: | 1--12m | Flate: | Svart eller lys |
| Fremheve: |
Overflateavskallet rundstang Varmvalset,228HB rundstang i stål,Glødet rundstang |
||
AISI / SAE 4340 LEGERINGSTÅL
| KJEMISK ANALYSE | |
|---|---|
| C% | Karbon {{0}}.38 – 0.43 |
| Mn% | Mangan {{0}},6 – 0,8 maks |
| P% | Fosfor 0.035 maks |
| S% | Svovel 0.040 maks |
| Si% | Silisium {{0}}.15 – 0.3 |
| Ni% | Nikkel 1,65 – 2.0 |
| Cr% | Chromium {{0}}.7 – 0.9 |
| Mo% | Molybden {{0}}.2 – 0.3 |
GENERELLE EGENSKAPER TIL LEGERT STÅL 4340
4340 er et nikkel-krom-molybden legert stål kjent for sin seighet og sin evne til å oppnå høye styrker i varmebehandlet tilstand. Den har veldig god tretthetsmotstand.
Denne legeringen, 4340, kan varmebehandles til høye styrkenivåer samtidig som den opprettholder god seighet, slitestyrke og utmattelsesstyrkenivåer, kombinert med god atmosfærisk korrosjonsbestandighet og styrke.
APPLIKASJONER
Kommersielle og militære fly, bilsystemer, smidde hydrauliske og andre verktøymaskiner, smidde stålveivaksler.
SMIING
Smiing bør utføres mellom 2250 og 1800 º F (1230 og 980 º C.). Deler bør sakte avkjøles etter smiing i aske eller sand etc.
VARMEBEHANDLING
Varmebehandling etter smiing utføres for å gjøre stålet egnet for maskinering, og for å møte de mekaniske egenskapsgrensene spesifisert for stålets spesielle bruksområder. Det er flere måter å varmebehandle en gitt ståldel på, og det er kun gjennom praksis at den optimale temperaturen og forholdene kan defineres. Følgende informasjon skal kun brukes som en veiledning.
ANALING
For å oppnå en perlittisk struktur på visse deler for maskinering, bør 4340 glødes ved en nominell temperatur på 1525 º F (830 º C,) avkjøling til 1350 º F (730 º C) og ovnskjøling til 1130 º F (610 º C) ) med en hastighet på 20 º F (11 º C) per time, deretter luftkjøling. Denne prosessen, kjent som full gløding, er svært tidkrevende siden den involverer langsom avkjøling over hele temperaturområdet fra austenitiseringstemperaturen til en temperatur godt under den der transformasjonen er fullført.
For å oppnå en sfæroidisert struktur i 4340-graden involverer austenitisering ved 1380 º F (750 º C,) ovnskjøling til 1300 º F (705 º C) deretter til 1050 º F (565 º C) med en hastighet på 5 º F (3) º C) per time. Denne strukturen vil sannsynligvis resultere i bedre bearbeidbarhet enn den grove lamellære perlittstrukturen som oppnås ved fullglødingsprosessen.
NORMALISERENDE
Denne prosessen er definert som oppvarming av et stål til en temperatur over ferritt til austenitt-transformasjonstemperaturen, og deretter avkjøling i luft til en temperatur godt under denne transformasjonstemperaturen. Behandlingen kan utføres på smidde produkter som en kondisjoneringsbehandling før den endelige varmebehandlingen. Normalisering tjener også til å foredle strukturen til smiing som kan ha avkjølt ujevnt fra smiingsoperasjonen. Den nominelle normaliseringstemperaturen for 4340 grader er 1500 º F (815 º C,), men produksjonserfaring kan nødvendiggjøre en temperatur enten 50 º F (10 º C) over eller under denne temperaturen. . Som en tommelfingerregel, når smiing er normalisert før for eksempel karburering eller herding og herding, brukes det øvre området for normaliseringstemperaturer. Når normalisering er den endelige varmebehandlingen, brukes det nedre temperaturområdet.
HERDNING
Denne varmebehandlingen resulterer i dannelse av martensitt etter bråkjøling, noe som resulterer i økt hardhet og strekkfasthet. Et temperaturområde på 1500 – 1550 º F (815 – 845 º C) er den normale austenitiseringstemperaturen for direkte herding av 4340 grader. Oljekjøling brukes normalt for 4340 da legeringens herdbarhet er egnet til denne bråkjølingsmetoden.
TEMPERING
Herding utføres for å avlaste påkjenninger fra herdeprosessen, men først og fremst for å oppnå mekaniske egenskaper som kreves for den endelige påføringen. Den faktiske tempereringstemperaturen vil bli valgt for å oppfylle de nødvendige egenskapene, og vil i mange tilfeller være et spørsmål om prøving og feiling.
Denne karakteren 4340 kan også herdes ved nitrering eller flamme- eller induksjonsherding.
MASKINBARHET
Denne kvaliteten er lett bearbeidbar, med enten en grov lamellær perlittisk struktur eller en sfæroidisert struktur som anbefales, avhengig av seksjonsstørrelse og kompleksitet og mengden maskinering som skal utføres. Hvis det er tvil om egnetheten til en annen struktur, bør det tilstrebes en sfæroidisk struktur ved varmebehandling.
SVEISING
Denne kvaliteten sveises lett i glødet tilstand, men sveising i herdet og herdet tilstand bør unngås der det er mulig på grunn av effekten på mekaniske egenskaper. Sveising i nitrerte eller flamme- eller induksjonsherdede forhold anbefales ikke.
Populære tags: sae4340 stål rund stang varmvalset glødet 228hb overflate skrellet, Kina sae4340 stål rund stang varmvalset glødet 228hb overflate skrellet leverandører
Neste
SS 304U/316C-kanalerDu kommer kanskje også til å like


Sende bookingforespørsel